硫化后的胶边、胶须、胎圈毛刺,靠修剪机、修边打磨线和胎面打磨机三道工序收干净。
硫化机开模取胎之后,胎侧的胶边厚度通常在 0.8 毫米到 2.5 毫米之间,胎圈位置的胶须更长。这些余料不修干净,装车时会被判定为外观缺陷,直接影响整车厂的验收。
修整工序吃的是刀具和定位。刀盘钝了 0.2 毫米,胶边就会撕裂而不是切断;胎体定位偏 1 毫米,修边深度就会一侧过切、一侧留边。青岛兆际集团的三类修整设备,定位都从胎圈卡盘取基准,不从胎面取基准,胎面有锥度时也不会把误差放大。
修整设备还有个容易被忽略的成本项:粉尘。胶屑吸不走,落在导轨上会加速磨损,落在电柜里会缩短接触器寿命。下面三款机型的除尘风量与吸尘口位置都是标配,不是选配。
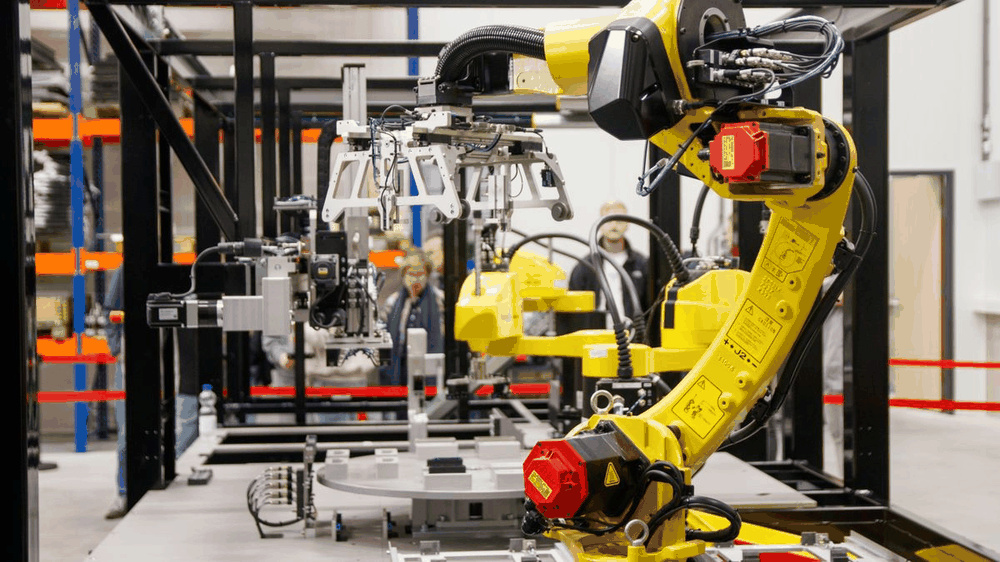
双侧对称修边,胎圈卡盘定位,单胎 18 秒,胶边切口平整不撕裂。
参数表 / 场景 / 交付周期
四工位连续修边与打磨,12 米线体,砂轮双头布置,配 6000 立方米每小时除尘。
参数表 / 场景 / 交付周期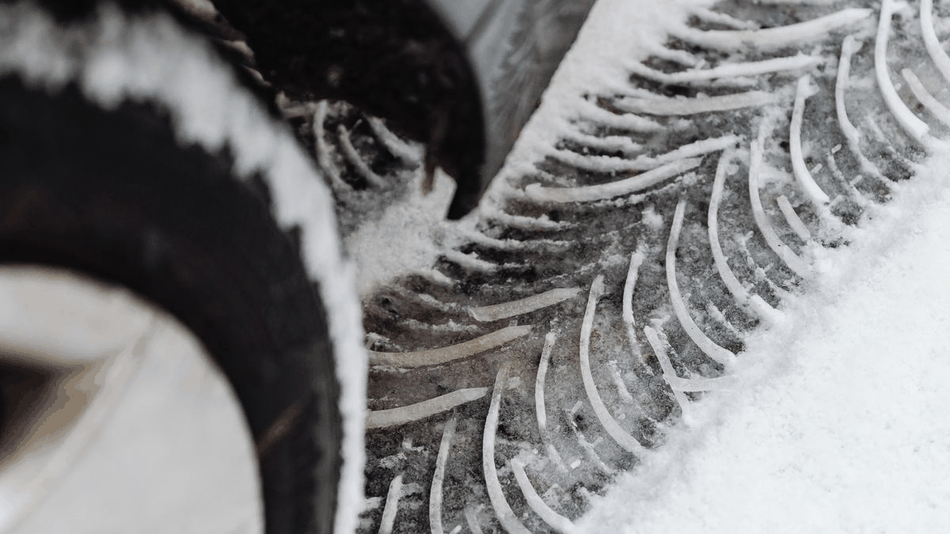
宽幅胎面打磨,单次进给 0.1 至 1 毫米,粗糙度 Ra 6.3 以内,自带吸尘。
参数表 / 场景 / 交付周期SKD11 刀片修 8000 到 10000 条换一次。修巨胎或胶边厚的场合,5000 条就要检查刃口,钝了先刃磨,一片刀能磨 3 次。
进刀深度按最薄处设,厚的部分分两刀走。刀盘进给速度降到 60 毫米每秒,切口才不会撕裂。
建议接。修剪机的吸口风量 3 千瓦,单独配除尘器占地方;接车间主管要注意主管风量留够,别和修边打磨线共用一路。
回复胎型、单胎重量、班产,我们把三个机型的差价与差别列成一页纸。