轮胎修剪机
轮胎修剪机 ZJ-XJ1600,双侧对称修边,适用胎径 550 到 1300 毫米。
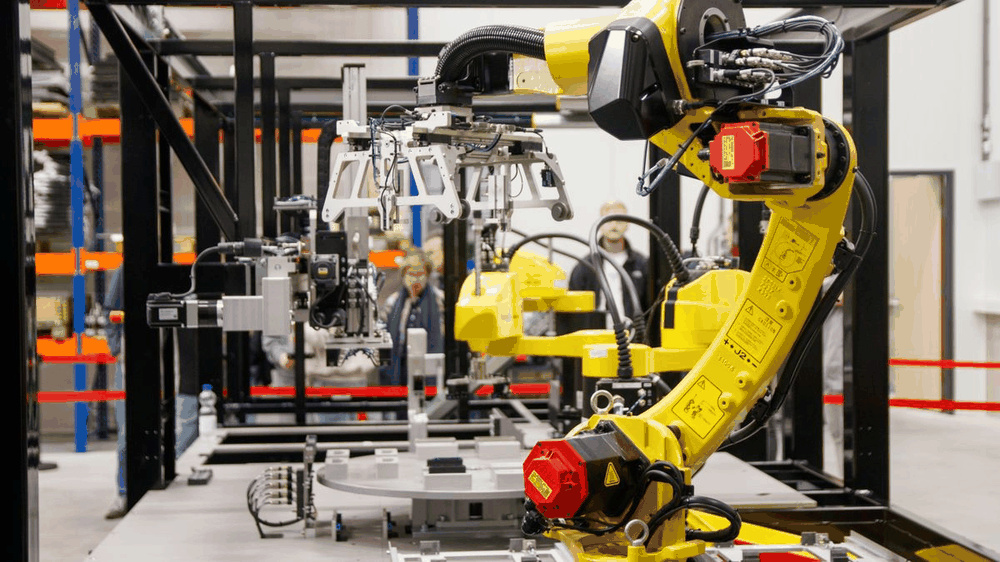
修剪机干的是细活:把硫化时挤进模具缝隙的胶边切掉,切口要平,不能拉扯。拉扯过的切口会在胎侧留下 0.3 毫米的撕裂口,跑高速时这个口子就是裂纹起点。
ZJ-XJ1600 用两个刀盘从胎侧两侧同时进刀,进刀深度靠伺服丝杠控制,单边切深 0 到 12 毫米可设。刀盘转速 480 转每分钟,刀片是 SKD11 淬火到 58HRC,一片刀能用 8000 到 10000 条胎。
定位基准取胎圈:卡盘撑住胎圈内径,胎体被撑圆之后再修边。这个顺序很关键,先修边后撑圆的话,胎体有椭圆度时修出来的深度会一侧深一侧浅。卡盘撑开行程 380 到 620 毫米,覆盖 15 寸到 22 寸胎圈。
胶屑用 3 千瓦离心风机从刀盘两侧吸走,吸口距刀口 40 毫米,吸走率 92%。剩下的胶屑落在接料盘里,一个班清一次。除尘管接到车间除尘主管,不用单独占一台除尘器。
技术参数
| 参数项 | 数值 |
|---|---|
| 型号 | ZJ-XJ1600 |
| 适用胎径 | 550-1300 mm |
| 适用胎宽 | ≤450 mm |
| 卡盘撑开行程 | 380-620 mm(15-22 寸胎圈) |
| 刀盘 | φ300 mm,双刀盘对称进刀 |
| 刀片材质 | SKD11,淬火 58 HRC |
| 单边切深 | 0-12 mm 可设 |
| 定位精度 | ±0.5 mm |
| 液压系统 | 16 MPa,油箱 120 L |
| 除尘 | 3 kW 离心风机,吸走率 ≥92% |
| 单胎节拍 | 18 s(含上下料) |
| 噪声 | ≤78 dB(A) |
表里 适用胎径、适用胎宽、卡盘撑开行程 三项是出厂检测值,ZJ-XJ1600 的 ±0.5 mm 在 20℃、额定负载下标定;到现场若基础水平偏差超过 2 mm/m,或电源电压偏离额定值 5% 以上,18 s(含上下料) 这一档实测会小幅漂移,验收按复测记录签字。
三个具体使用场合
全钢胎胎侧胶边修整
12R22.5 全钢胎硫化后胎侧有一圈 1.5 毫米的胶边,人工用刀割一个班只能修 200 条,切口还不齐。上修剪机后单胎 18 秒,一个班 1200 条,切口深度一致。
巨胎胎面胶边处理
工程胎外径 1300 毫米,胎面两侧的胶边厚 2.5 毫米,人工割不动。修剪机把卡盘换成大行程型号,刀盘进给速度降到 60 毫米每秒,切口没有撕裂。
半钢胎胎圈毛刺
乘用胎胎圈位置的胶须细但数量多,人工修容易漏。修剪机的刀盘换成密齿刀,单边切深设 3 毫米,毛刺一次清完,漏修率从 6% 降到 0.5%。
交付周期
交付周期:标准机型 30 天出厂,含卡盘换型的 38 天。出厂前用客户寄来的 3 条样胎试修,试修录像随设备发运。
售后条款
售后条款:整机质保 12 个月,刀盘与丝杠 24 个月,刀片属易损件不含质保。刀片按片供应,青岛仓常备 200 片,下单当天发。液压站每 6 个月换一次 46 号抗磨液压油,换油时提供上门或视频指导。
选型建议
选型建议:先报最大胎径和胎圈尺寸,胎径超过 1200 毫米要选加大卡盘;再看胶边厚度,超过 2 毫米时把进给速度降到 60 毫米每秒,切口才平。班产低于 300 条的车间,可以选单刀盘机型,省 3 万元但节拍变成 26 秒。除尘管接口直径 150 毫米,车间主管要留一路。
为什么选这家而不是隔壁
为什么不是隔壁:定位从胎圈取基准而不是胎面,椭圆度大的胎也不会一侧过切;刀片用 SKD11 淬火 58HRC,一片能用 8000 条以上,换刀频率低一半;除尘吸口距刀口 40 毫米,胶屑不落到导轨上;报价单列出液压站品牌、伺服型号,可核价。
相关机型
- 轮胎修边打磨线 ZJ-DM2000 四工位连续修边与打磨,12 米线体,砂轮双头布置,配 6000 立方米每小时除尘。
- 胎面打磨机 ZJ-TM1200 宽幅胎面打磨,单次进给 0.1 至 1 毫米,粗糙度 Ra 6.3 以内,自带吸尘。