两条线体同船发运,绑扎方案通过船公司复核
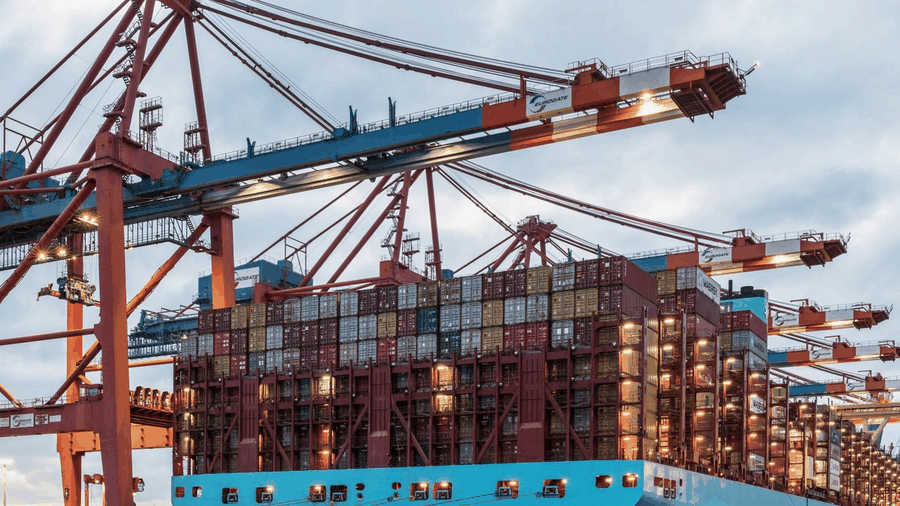
2026 年 5 月 6 日,两条线体在青岛港完成装船,一条 58 米悬挂线、一条 22 米分流线,同船发往印尼泗水。绑扎方案在 4 月 28 日通过船公司复核,复核意见一共 3 条,全部按意见改了。
甲板柜的风压是主要问题
分流线装在甲板柜,柜顶受风面积 28 平方米,按 8 级风算,柜顶风压 420 牛每平方米。船公司要求柜顶加 2 道横向压条,压条用 100×50 方管,两端焊在柜顶角件上。
悬挂线的轨道段装在舱内柜,不受风压,但轨道长 9 米、单段重 1.8 吨,柜内只靠木方顶不住。改用 6 处 5 吨绑扎带斜拉,拉点选在柜内壁的绑扎环上,角度 40 度,预紧力 800 牛。
复核意见三条,逐条落到图纸上
第一条:甲板柜重心高度不超过 1.6 米。实测重心 1.52 米,合格。第二条:柜内绑扎带与货物接触处加 5 毫米橡胶垫,防止割伤面漆。22 处接触点全部加了垫。第三条:随柜附绑扎示意图,图中标清拉点位置与角度。
绑扎示意图画了 2 页,一页俯视、一页侧视,拉点用编号标注,编号与实物绑扎带上的标签一致。图贴在柜门内侧,开柜就能看到。
两条线体 5 月 6 日离港,预计 5 月 21 日到泗水,航程 15 天。到港后由客户安排拖车运到厂区,我们派 1 名工程师随机到场,指导复装与调试,现场服务 12 天。
这次复核多花了 4 天,但省掉了到港后被船公司拒装的风险。上一个项目因为绑扎方案没复核,柜子拉回堆场重装,耽误 6 天,滞箱费 2100 美元。
相关设备
- 轮胎分流分拣线 ZJ-FL1800 同层多出口的分流线,4 至 12 个分拣口,识别误判率控制在千分之三以内。
- 轮胎修剪机 ZJ-XJ1600 双侧对称修边,胎圈卡盘定位,单胎 18 秒,胶边切口平整不撕裂。