硫化机出口到修剪、检测、入库之间的整段搬运,靠悬挂、升降与分流三种线体接起来。
一条全钢胎生产线从硫化机到装车月台,中间要经过修剪、动平衡、X 光检测、外观检查、分拣、码垛六道工位,轮胎在这些工位之间平均被搬动 9 次。搬运次数越多,胎侧磕伤的概率越高,一条 12 公斤以上的全钢胎磕伤后只能降级处理。
青岛兆际集团把这段搬运拆成三个动作:跨工位用悬挂线,跨层用升降机,同层多出口用分流线。三种线体共用一套吊具规格和一套控制协议,接线时不用再为对射开关的极性、气缸的电磁阀电压重新配线。
三个动作对应三类设备,选型时先算节拍,再算承载,最后才谈线速。节拍算错,线体再漂亮也会在成品胎出口堆成山。下面三类机型的参数都按 2026 年在产的型号列出,管内径、轨道中心距、滚筒壁厚这些容易被省略的数据也写进了表里。
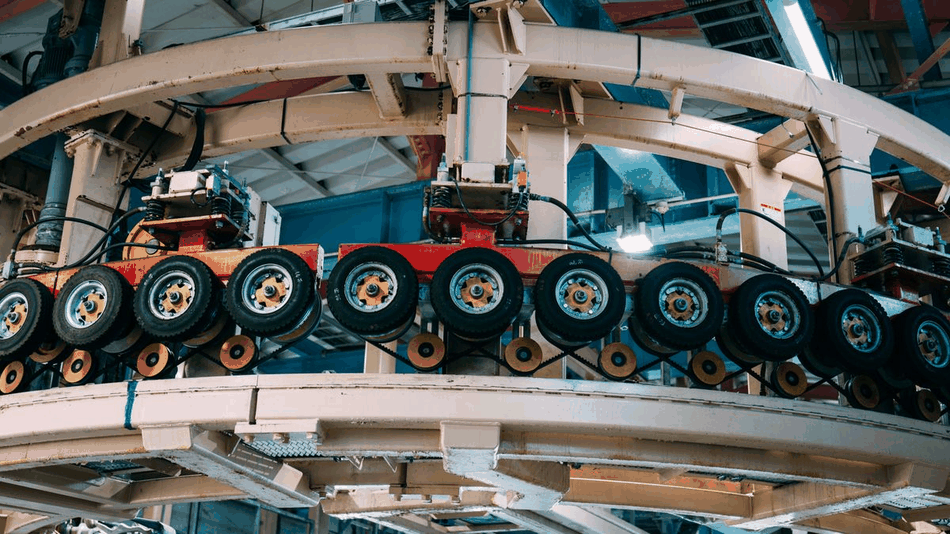
吊挂式跨工位搬运,单胎节拍 18 秒,适合硫化机出口到修剪工位的长距离衔接。
参数表 / 场景 / 交付周期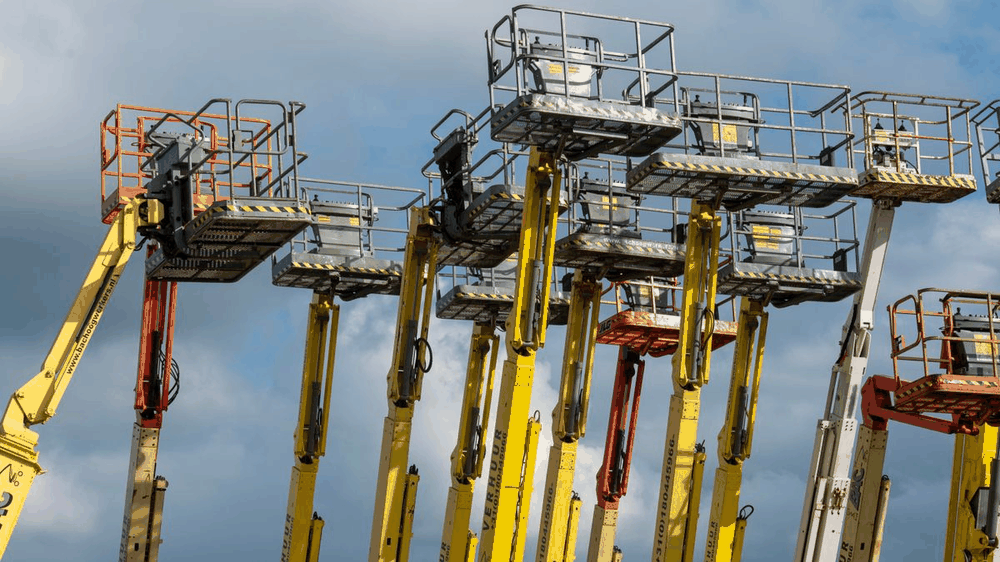
跨层与月台高度差的垂直搬运,承载 1.5 吨,定位精度 ±3 毫米。
参数表 / 场景 / 交付周期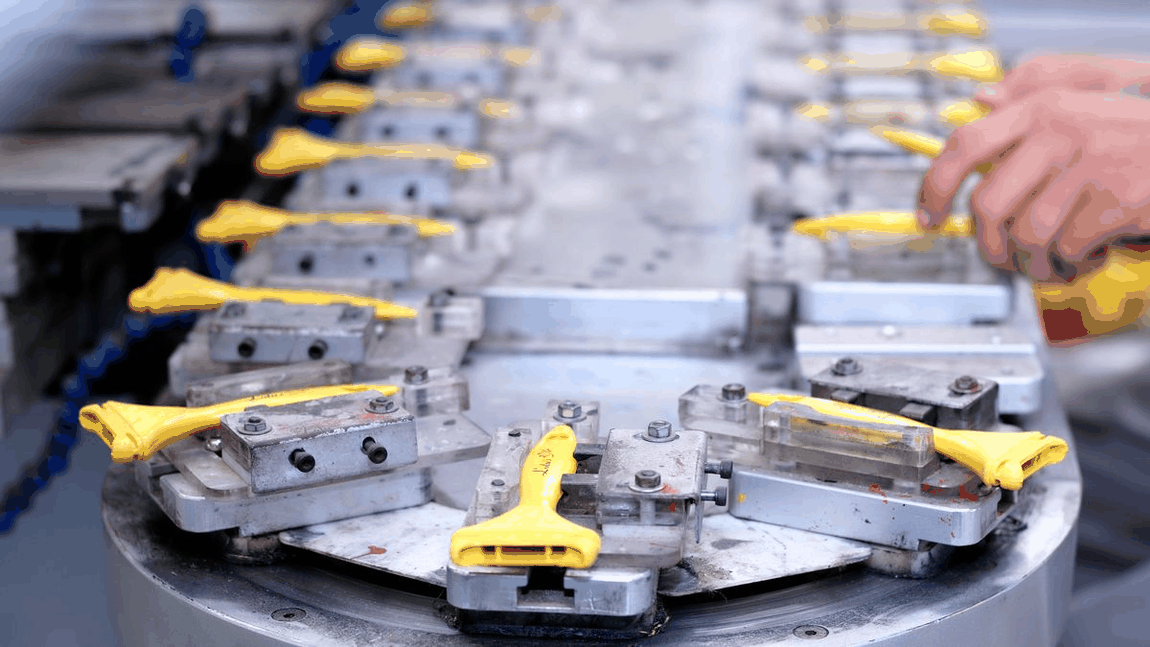
同层多出口的分流线,4 至 12 个分拣口,识别误判率控制在千分之三以内。
参数表 / 场景 / 交付周期跨工位、距离超过 15 米、车间有高度余量的选悬挂线,胎体竖立走,省通道宽度;同层短距离、要频繁上下料的选滚筒线,造价低三成,但占地面。
悬挂线 0 到 14 米每分钟,分流线 0 到 22 米每分钟。线速不是越高越好,弯道超过 18 米每分钟时胎体摆幅会超过 60 毫米,扫码对不上。
能接。控制柜预留了干接点与 Modbus 两种接口,硫化机的开模信号、胎体到位信号都能取,接线图随机文件里有。
回复胎型、单胎重量、班产,我们把三个机型的差价与差别列成一页纸。