轮胎分流分拣线
轮胎分流分拣线 ZJ-FL1800,4 到 12 个分拣口,误判率千分之三以内。
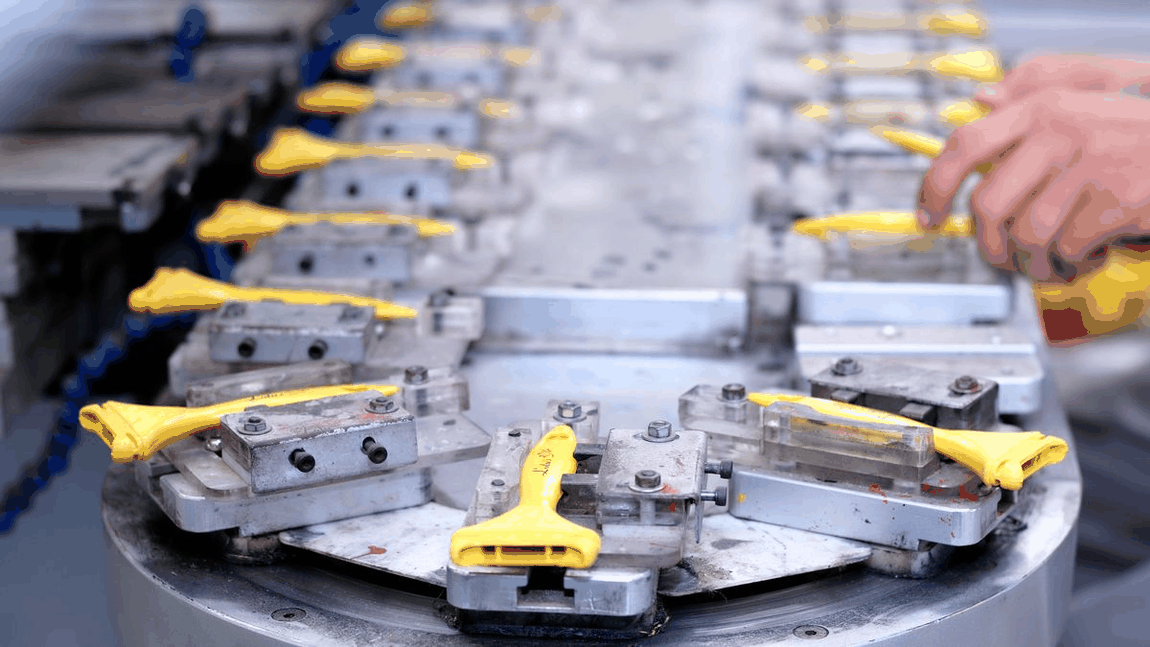
一条线上跑三四种规格的胎,到了末端要分开:A 规格去 1 号月台,B 规格去 2 号月台,返修胎去返修区。靠人看、人推,一个班下来错分十几次是常事,错一条就要重新找胎、重新装车。
ZJ-FL1800 的识别用两套信号:激光轮廓传感器读胎宽与外径,读码器读胎侧条码。两套信号互为校验,条码脏了用轮廓数据兜底,轮廓异常时用条码纠正。实测误判率 0.28%,一千条里错三条。
分流机构分摆臂式和顶升移载式两种。摆臂式适合节拍 25 秒以上、线速不超过 16 米每分钟的场合,结构简单、维修快;顶升移载式适合节拍 20 秒以下的高节拍线,胎体平移不转向,不会蹭伤胎侧。
线体控制用一台 PLC 带 12 个从站,分拣口数量和位置改了只改程序里的地址表,不用重新布线。这一点在车间扩产时省钱:加两个出口,只加机械段和从站,主线不动。
技术参数
| 参数项 | 数值 |
|---|---|
| 型号 | ZJ-FL1800 |
| 分拣口数量 | 4-12 个(模块化扩展) |
| 线速 | 0-22 m/min |
| 单胎节拍 | ≥22 s |
| 识别方式 | 激光轮廓 + 条码读码,双信号校验 |
| 识别误判率 | ≤0.3% |
| 分流方式 | 摆臂式 / 顶升移载式 |
| 气源要求 | 0.6 MPa,耗气 0.35 m³/min(单口) |
| 输送滚筒 | φ76 × 3 mm,间距 150 mm |
| 控制 | PLC + 12 从站,以太网与 WMS 对接 |
| 承载 | 单胎 ≤1200 kg,线体 ≤800 kg/m |
| 交付周期 | 60 天(含识别调试) |
表里 分拣口数量、线速、单胎节拍 三项是出厂检测值,ZJ-FL1800 的 60 天(含识别调试) 在 20℃、额定负载下标定;到现场若基础水平偏差超过 2 mm/m,或电源电压偏离额定值 5% 以上,0-22 m/min 这一档实测会小幅漂移,验收按复测记录签字。
三个具体使用场合
成品胎按规格分月台
全钢胎车间 6 个装车月台,按 3 种规格分流。分拣线末端 8 个口,每个口对应一个月台或缓存位,分拣错胎从每班 9 次降到 1 次以内,装车工不用再去堆场找胎。
合格品与返修胎分开
动平衡检测后的返修胎和合格胎混在一条线上。分拣线按检测工位给的信号分流,返修胎走单独的窄线回修整区,合格胎进立库,返修率统计不再靠人工记数。
多规格混线生产
一条线同时跑 12R22.5 和 11R22.5 两种规格,外径差 24 毫米。轮廓传感器把这个差值读出来,摆臂在胎体到达前 1.2 秒完成动作准备,混合生产时不会把两种胎分到同一个口。
交付周期
交付周期:4 至 6 个分拣口的标准段 45 天;8 口以上含识别系统调试的 60 天。识别系统的标定在客户现场做,用客户实际生产的三种胎型各 50 条做样本。
售后条款
售后条款:整机质保 12 个月,识别传感器质保 12 个月,摆臂气缸与电磁阀质保 6 个月。软件部分提供 3 年内免费升级地址表与报表模板;分拣口增减的改造按人工与材料另行报价,不锁死服务。
选型建议
选型建议:先定分拣口数量,再定分流方式。节拍低于 20 秒的线不要用摆臂式,摆臂动作时间占 2.5 秒,会把节拍拖住。识别的安装位置留在最后一个共线工位之后、第一个分拣口之前,距离不少于 3 米,给 PLC 留出判断时间。条码贴纸别贴在胎侧弧面上,贴在胎面上读码成功率更高。
为什么选这家而不是隔壁
为什么不是隔壁:识别用双信号校验,不是单读码器,条码脏了还能分对;PLC 预留 12 个从站地址,扩产加口不用换主控;标定用客户自己的胎做样本,不用实验室里的标准胎充数;报价里把读码器、轮廓传感器的品牌和型号写清楚,可以按型号查价。
相关机型
- 轮胎悬挂输送线 ZJ-XG1600 吊挂式跨工位搬运,单胎节拍 18 秒,适合硫化机出口到修剪工位的长距离衔接。
- 胎胚立库输送线 ZJ-TP2000 1200 至 1860 个货位的胎胚缓存,出入库 120 托每小时,与 WMS 直连。