26 米输送线拆成三段装车,发往东营成品胎分拣车间
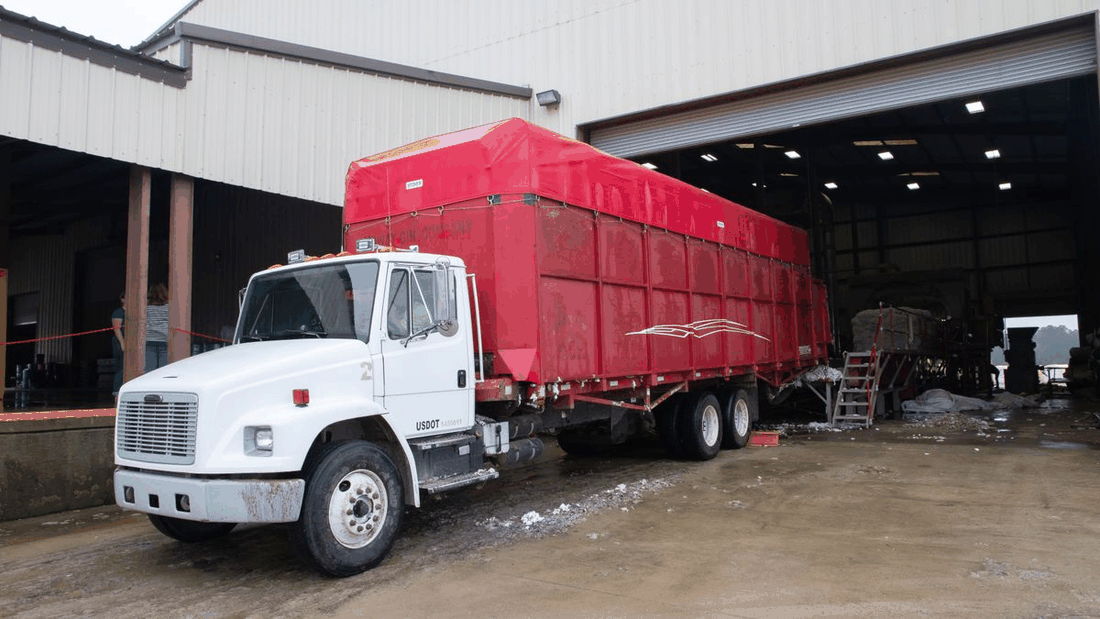
2025 年 12 月 8 日 7 点 40 分,第一段 9 米长的线体在兆际装备园 2 号装配区完成最后一次空载试跑,两台 25 吨行车把它吊上 13 米平板车。这套成品胎分拣线全长 26 米,拆成 9 米、9 米、8 米三段,目的地是东营一家全钢丝胎工厂的三楼车间。
货梯净长 10.5 米,整段进不去
拆分不是运输方便,是客户车间的货梯装不下。三楼货梯轿厢内净长 10.5 米、净高 2.6 米,26 米整段既进不去也转不了弯。改成三段后,最长一段加包装架总高 2.4 米,轿厢能进,轿厢门宽 1.8 米也在吊装宽度以内。
包装架用 100×50×3 毫米方管焊成,每段四个吊点,吊点位置按重心偏后 200 毫米布置。装车时线体与车板之间垫 40 毫米橡胶板,绑扎用 4 条 2 吨尼龙带,前后各两条,交叉角度 45 度。车开出园区前,质检员用扭矩扳手复紧了 16 个连接螺栓,扭矩值 78 牛米。
现场复装 3 天,对接缝控制在 0.5 毫米
三段线体 12 月 9 日下午到达东营,10 日开始复装。段与段之间用 12 组定位销加 M16 螺栓连接,定位销先插、螺栓后紧,对接缝用塞尺量,最大 0.5 毫米。滚筒面高度差用百分表打,三段之间不超过 0.3 毫米,胎体过缝时不会颠。
复装完成后空载跑合 8 小时,再带胎跑合 4 小时。单胎过线时间从原来人工推胎的 3.4 秒降到 2.1 秒,卡胎报警从每班 6 次降到 0 次。12 月 12 日下午验收,客户在验收单上签了「节拍与报警两项达标」。
这套线体的三段编号是 A、B、C,编号打在机架侧面 80 毫米高的钢印上,下次搬迁时按编号复装,不用重新对孔。随机文件里附了一张复装顺序图,图上标了 12 组定位销的位置。
相关设备
- 轮胎分流分拣线 ZJ-FL1800 同层多出口的分流线,4 至 12 个分拣口,识别误判率控制在千分之三以内。
- 轮胎修剪机 ZJ-XJ1600 双侧对称修边,胎圈卡盘定位,单胎 18 秒,胶边切口平整不撕裂。