胶条定长裁切线
胶条定长裁切线 ZJ-DC1200,定长 200 到 1200 毫米,公差 1 毫米。
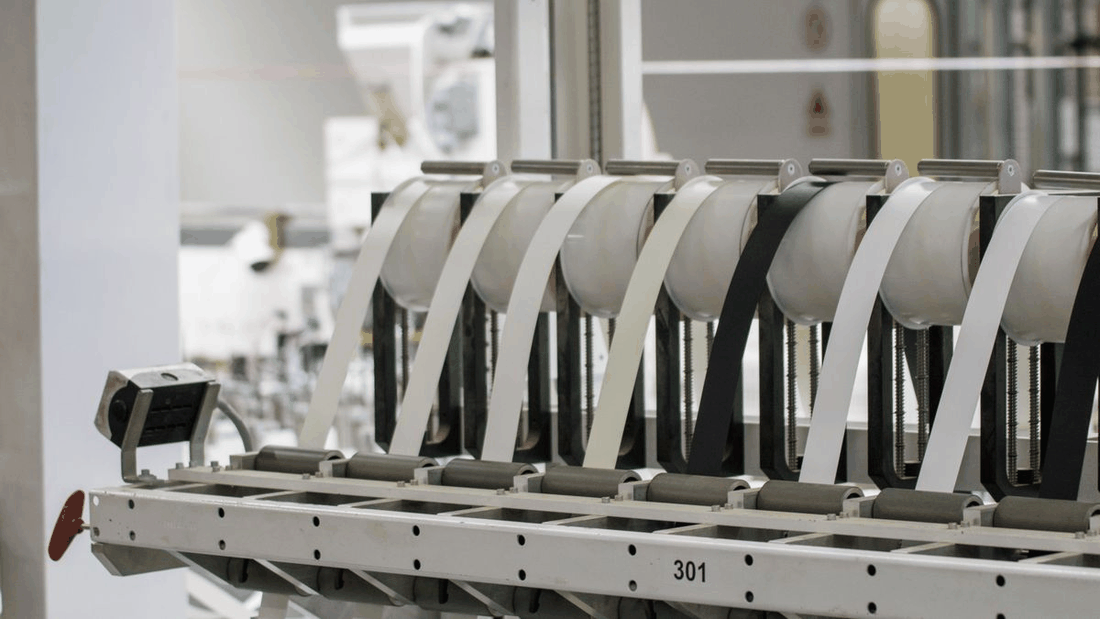
成型机的供料要求胶条长度一致,长短差 3 毫米,接头就会多出一段或者短一截。人工量着裁,一个班裁 400 条已经到顶,还难免有量错的时候。
ZJ-DC1200 用伺服飞刀定长:编码器读输送带位移,位移到设定长度,飞刀在 0.08 秒内完成一次切断。定长 200 到 1200 毫米可设,公差 ±1 毫米,每分钟 12 刀,班产 4000 条以上。
刀座是斜置的,切断时刀口有个 8 度的滑切角,切口是剪断不是压断。胶条断面平整,不会出现压扁变形,成型时接头贴合更紧。
输送段用 PU 带加真空吸附,胶条在带上不打滑。吸附风量可通过阀门调,薄胶条用小风量,厚胶条用大风量,粘不住或者吸变形都能调回来。
技术参数
| 参数项 | 数值 |
|---|---|
| 型号 | ZJ-DC1200 |
| 定长范围 | 200-1200 mm |
| 定长公差 | ±1 mm |
| 裁切频率 | 12 刀/min |
| 刀具 | 伺服飞刀,斜置 8° 滑切角 |
| 输送 | PU 带 + 真空吸附,速度 0-18 m/min |
| 控制 | 伺服 + 编码器定长,触摸屏设长度 |
| 适用胶条宽度 | 40-200 mm |
| 适用胶条厚度 | 1-12 mm |
| 班产能力 | ≥4000 条(按 400 mm 定长) |
| 电源 | 380 V / 50 Hz,总功率 4.5 kW |
| 交付周期 | 35 天 |
表里 定长范围、定长公差、裁切频率 三项是出厂检测值,ZJ-DC1200 的 35 天 在 20℃、额定负载下标定;到现场若基础水平偏差超过 2 mm/m,或电源电压偏离额定值 5% 以上, 这一档实测会小幅漂移,验收按复测记录签字。
三个具体使用场合
成型机前端定长供料
8 台成型机共用一条定长线,按 480 毫米定长裁,每分钟 12 条。原来 3 个人量裁,现在 1 个人看线,供料不再断档。
胎侧胶条定长
胎侧胶条宽 120 毫米、厚 2 毫米,裁 620 毫米定长。真空吸附把胶条压平,切口垂直度好,成型时接头台阶小于 0.5 毫米。
小批量多规格切换
一天要换 5 种定长,从 300 毫米到 900 毫米。触摸屏上直接改数字,改完第一刀就是准的,不用试裁废料。
交付周期
交付周期:标准机型 35 天出厂,含真空泵与收料台的 42 天。出厂前用客户寄来的胶条试样裁 200 刀,切口照片随设备发运。
售后条款
售后条款:整机质保 12 个月,伺服与编码器 24 个月,飞刀刀片为易损件。刀片按片供应,青岛仓常备 50 片。编码器每 12 个月校验一次,校验记录可查。
选型建议
选型建议:定长越短,裁切频率要求越高;400 毫米以下定长建议把输送速度降到 12 米每分钟,切口更稳。胶条厚度超过 8 毫米时,飞刀要换成加厚刀片,否则刀口会崩。真空吸附的风量按胶条宽度调,不要一律开最大。
为什么选这家而不是隔壁
为什么不是隔壁:飞刀 0.08 秒完成切断,切口是剪断不是压断;编码器定长改数字就生效,不用试裁;附裁切试样照片,验收时可按图比对;刀片常备现货,不停机等件。
相关机型
- 多刀纵裁机 ZJ-ZC1600 3 至 12 把圆刀同轴纵裁,幅宽 1600 毫米,公差 ±0.3 毫米。
- 帘布裁断机 ZJ-LB1400 90 度直裁与 15 至 30 度斜裁,伺服飞剪每分钟 25 刀,纠偏精度 0.5 毫米。